Linia de tâmpenie de podea (Tenoner dublu capăt)
Produsul poate plasa podeaua vertical și orizontal. Seria de mașini acoperă n...
Vezi detaliiMergeți pe aproape orice linie de pardoseli SPC, WPC, LVT sau laminat și veți auzi același ritm: panouri care se deplasează printr-o serie de stații, fiecare ducând placa puțin mai aproape de o scândură finită. Undeva în această secvență este o mașină DET longitudinală. Numele sună tehnic, dar treaba este simplă. Un tenoner cu două capete configurat pentru mașinile de alimentare longitudinală ambele margini lungi ale unui panou într-o singură trecere, formând profilul care determină modul în care arată, se potrivește și funcționează podeaua.
Pentru echipele de producție, DET longitudinal este rareori doar un alt ferăstrău. Este o stație de profilare de precizie. Lățimea, dreptatea marginilor, geometria canelurii, calitatea teșirii și finisarea suprafeței, toate încep aici. Când stația este bine configurată, restul liniei are o referință stabilă de la care să lucreze. Când nu este, fiecare operațiune din aval moștenește problema.
Într-o configurație longitudinală, scândura se deplasează pe lungimea sa între două capete de scule. Capetele lucrează pe marginile lungi din stânga și din dreapta în același timp. În funcție de pachetul de scule, mașina poate dimensiona lățimea panoului, poate tăia o limbă pe o margine și o canelură pe cealaltă, poate aplica o teșire sau teșitură, poate tăia caneluri de relief sau pregăti marginea pentru o etapă ulterioară de acoperire. În producția de pardoseli, aceasta este adesea stația care conferă scândurii profilul de margine lungă înainte ca potrivirea finală să preia controlul.
Partea cu „capete dublu” a numelui se referă la prelucrarea simultană la ambele capete ale ciclului de lucru, nu la două mașini separate îmbinate împreună. Această distincție contează deoarece un DET pe lungime se bazează pe o referință comună de transport, un lanț stabil sau un pat rulant și două capete care rămân aliniate unul cu celălalt. Dacă un cap se deplasează, profilul de pe acea parte se schimbă, iar potrivirea cu limbă și canelura o va arăta. Pentru o privire mai amplă asupra modului în care sunt construite și aplicate aceste mașini, acest ghid pentru tehnologie industrială de tenonare dublă este un punct de plecare util.
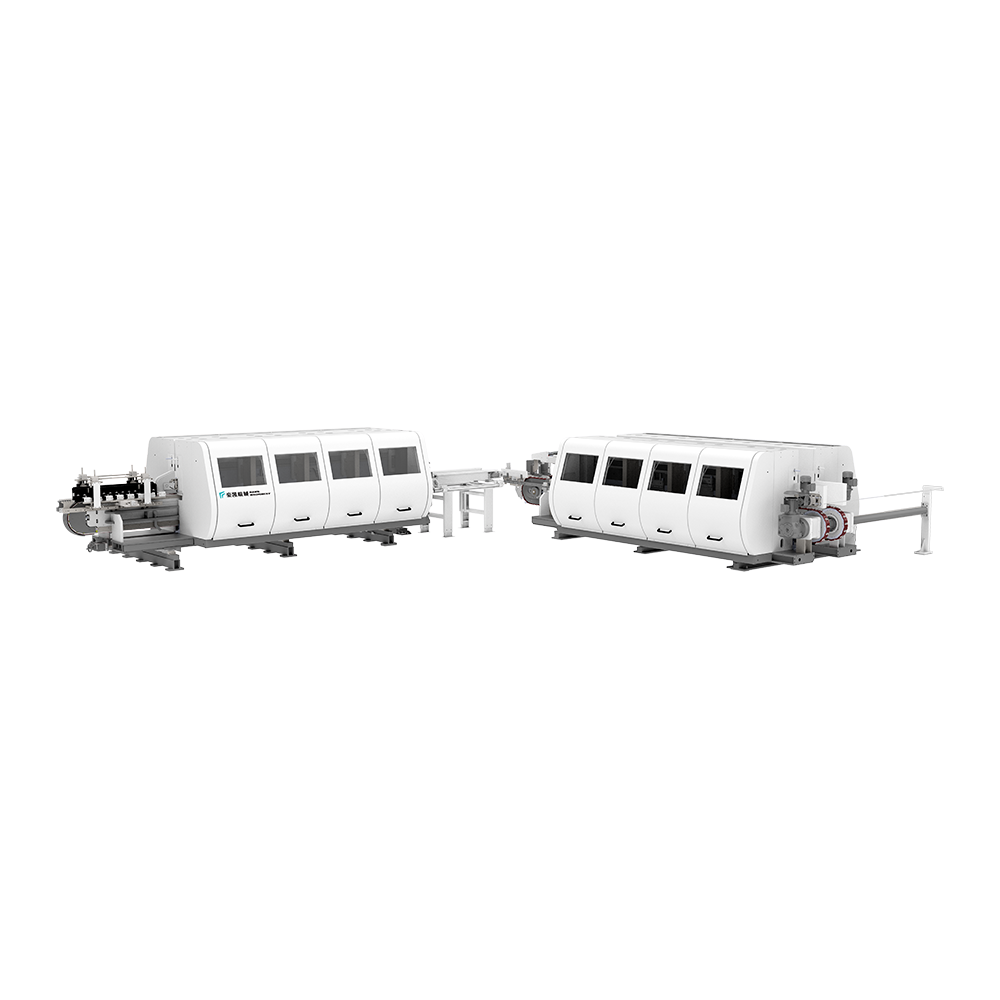 Linie de fante pentru podea Seria Tenoner cu capăt dublu O serie DET cu șase modele pe lungime și transversală pentru panouri de pardoseală, utilă atunci când se evaluează procesul complet de margine, mai degrabă decât puterea axului singur. Vizualizare produs →
În multe instalații de pardoseală, DET-ul longitudinal face parte mai degrabă dintr-o secțiune de crestare decât dintr-o achiziție de sine stătătoare. Poate fi asociat cu o stație transversală, sisteme de alimentare, echipamente de colectare a prafului și de acoperire a marginilor. De aceea, decizia de cumpărare ar trebui să se bazeze pe întregul proces al muchiei, nu doar pe puterea axului sau pe viteza maximă de avans.
Diferența dintre un DET longitudinal și unul transversal nu este doar modul în care este rotită mașina. Schimbă ce muchii sunt prelucrate, modul în care este susținut panoul și ceea ce trebuie să controleze operatorul. O stație longitudinală se ocupă de marginile lungi pe măsură ce placa se deplasează pe lungime. O stație transversală se ocupă de capetele scurte după ce a fost stabilit profilul pentru muchia lungă. Cei doi lucrează ca parteneri, iar prima stație stabilește de obicei referința pentru a doua.
| Întrebare de producție | Pe lungime DET | Crosswise DET |
|---|---|---|
| Ce muchii sunt prelucrate? | Ambele margini lungi | Ambele capete scurte |
| Cum se deplasează panoul? | Pe lungimea sa | Pe lățimea sa |
| Rol tipic | Dimensiunea lățimii, limbă și canelura cu marginea lungă, teșire | Potrivire la capăt, cord și canelura scurte |
| Poziția obișnuită în linie | Înainte de a termina potrivirea | După profilare cu muchia lungă |
| Ce trebuie verificat mai întâi | Rectitudine, consistența lățimii și adâncimea profilului | Pătrat, toleranță la capăt și potrivire cu marginea lungă |
Un DET pe lungime poate arăta simplu din partea operatorului: alimentați placa, țineți-o de ghidaje, lăsați capetele să facă treaba. În practică, mașina gestionează mai multe variabile simultan. Variația lățimii plăcii, perpendicularitatea muchiei, viteza de avans, uzura sculei și evacuarea așchiilor afectează muchia finală.
Majoritatea mașinilor DET pe lungime au o arhitectură comună, deși detaliile variază în funcție de producător și aplicație. Întrebarea importantă nu este dacă o mașină are aceste piese, ci dacă sunt construite și reglate într-un mod care se potrivește materialului și țintei de toleranță.
Disciplina de configurare contează la fel de mult ca hardware-ul mașinii. Un DET longitudinal este la fel de stabil ca suprafețele sale de referință. Dacă lanțul este uzat, ghidajele sunt slăbite sau presiunea de menținere este neuniformă, tăietorul poate produce o margine cu aspect curat, care încă nu reușește verificarea montajului uscat. Operatorii ar trebui să poată verifica lățimea, adâncimea profilului și dreptatea marginilor cu ajutorul unor calibre simple înainte de a începe o serie de producție.
Un DET longitudinal poate fi solicitat să ruleze mai multe familii de materiale în aceeași fabrică. Fiecare se comportă diferit la vârf. SPC este rigid și abraziv, astfel încât durata de viață a sculei și controlul prafului primesc de obicei mai multă atenție. WPC este mai moale și poate fi mai sensibil la căldură și susține presiunea. LVT este flexibil și poate avea nevoie de o îndrumare atentă pentru alimentare pentru a evita distorsiunile. Laminatul aduce un strat dur de uzură și risc de ciobire. Pardoseala proiectată pe mai multe straturi necesită forfecare curată a fibrelor de lemn, în timp ce fibrociment și panourile de perete acordă o primă rezistență la abraziune și prindere stabilă.
Lecția practică este că nu ar trebui să se presupună că nicio configurare unică poate rula bine fiecare produs. Un profil care funcționează pe o scândură SPC groasă poate avea nevoie de suport, viteză de avans și scule diferite pe o țiglă LVT subțire. Înainte de a accepta o mașină, rulați materialele pe care le produceți efectiv. Verificați potrivirea uscată, nu doar tăietura. Uitați-vă la limbă și canelura la lumină bună, măsurați adâncimea și lățimea canelurii pe o serie de plăci și inspectați teșirea pentru așchii sau rupturi. O tăietură de test scurtă este mai utilă decât o fișă lungă de specificații.
Într-o linie tipică de pardoseală, DET-ul longitudinal se așează după ce panoul a fost tăiat la o dimensiune ușor de gestionat și înainte de potrivirea finală, acoperirea sau ambalarea. Secvența exactă depinde de produs. O linie SPC poate combina extrudarea, recoacere, tăiere, crestare și acoperire. O linie de laminat poate începe de la o presă și poate trece prin tăiere și profilare. În ambele cazuri, stația longitudinală trebuie să livreze o margine lungă consistentă, astfel încât stația transversală să poată produce un capăt pătrat, bine potrivit.
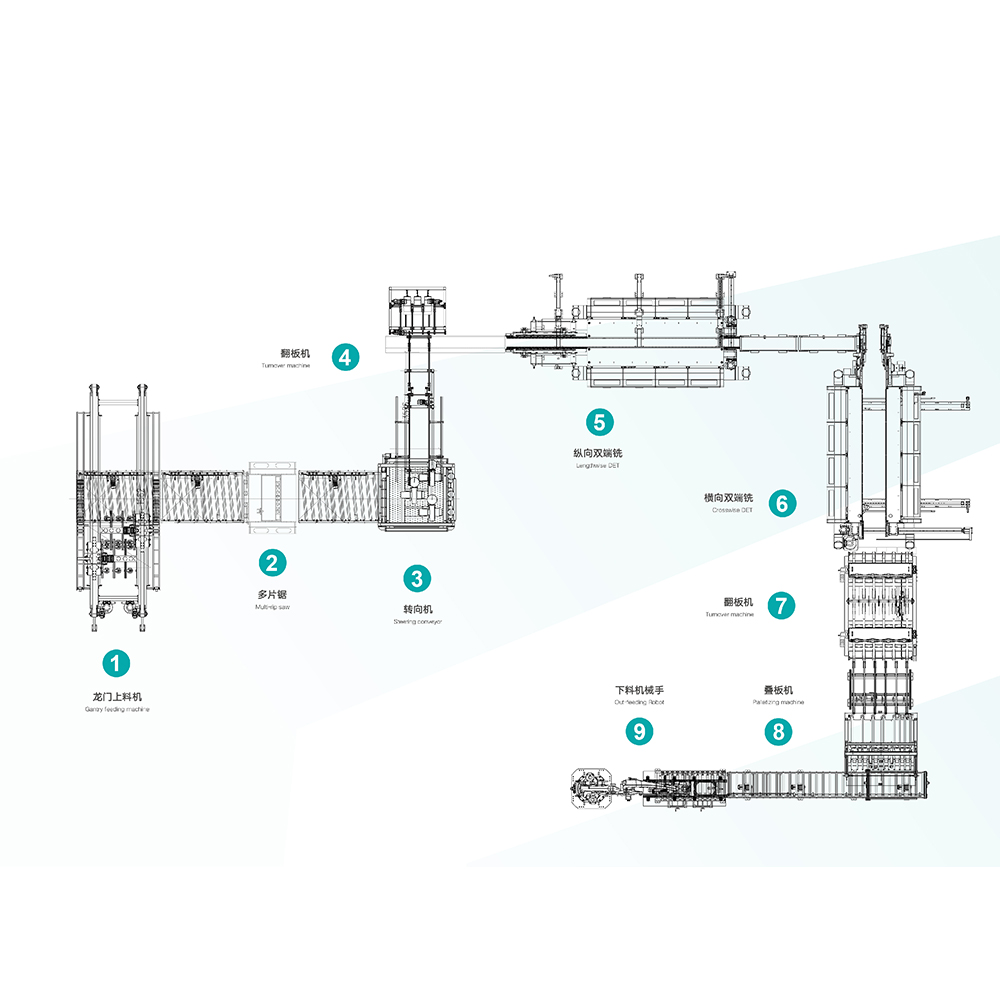 Linie automată de producție SPC și PVC O linie integrată de alimentare, tăiere și crestare pentru podele SPC, WPC și PVC, relevantă atunci când se evaluează intrarea, transferul și ieșirea ca un proces. Vizualizare produs →
Atunci când DET longitudinal este integrat într-o linie automată, secțiunile de alimentare, transfer și ieșire contează la fel de mult ca tenonerul în sine. O mașină care funcționează bine într-un test de sine stătător se poate comporta diferit atunci când i se cere să urmeze un ferăstrău mai rapid în amonte sau să alimenteze o stație transversală fără tampon. Viteza liniei, acumularea și distanța dintre plăci ar trebui revizuite împreună.
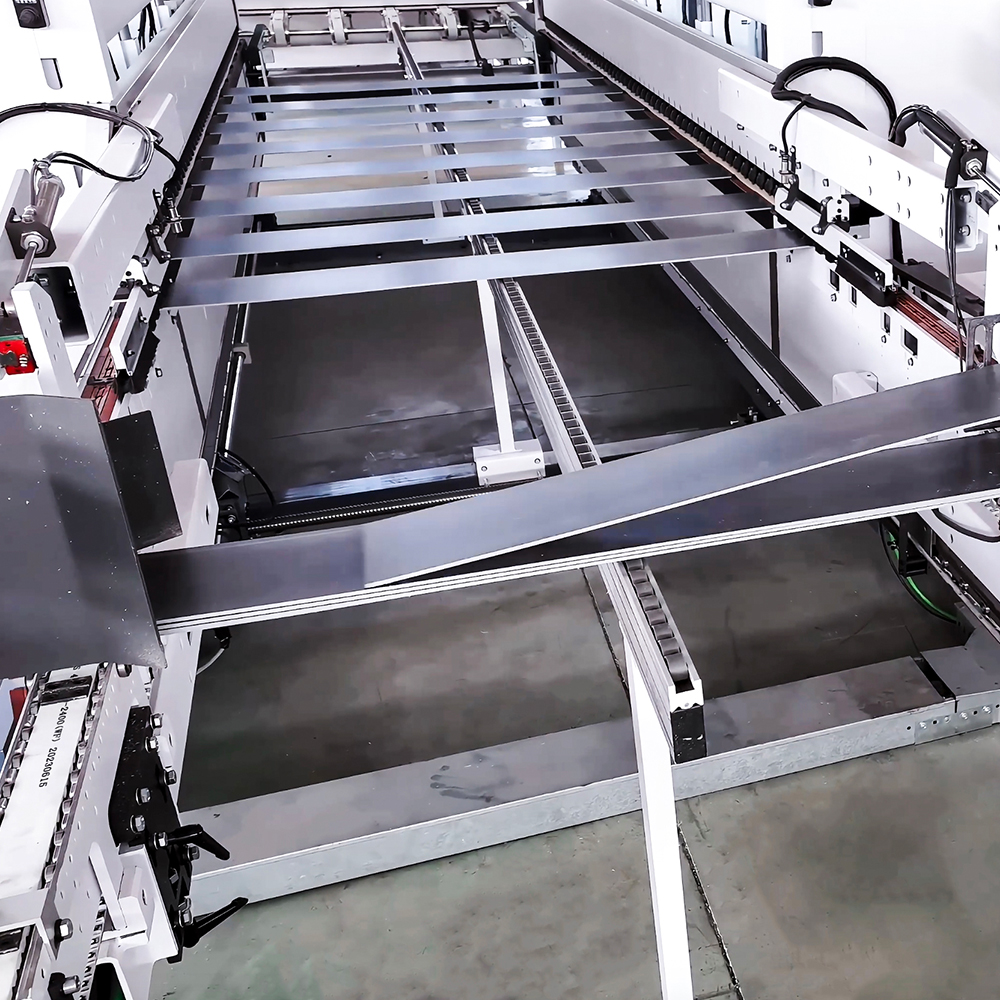 Sistemul MES pentru linia de producție Smart Floor O platformă MES cu dispozitive conectate pentru gestionarea producției digitale a podelei, care acceptă afișarea sarcinilor, etichetarea, numărarea, identificarea RFID și accesul securizat. Vizualizare produs →
Pentru fabricile care produc mai multe profiluri sau care rulează mai multe schimburi, datele de producție devin parte din povestea calității. Înregistrările de configurare, urmărirea duratei de viață a sculei, motivele de nefuncționare și randamentul la prima trecere ajută echipele să vadă dacă o problemă de margine este cauzată de scule, material, schimbare sau transport. Aici un sistem de management poate sprijini operatorul DET, mai degrabă decât să înlocuiască raționamentul operatorului.
O mașină DET pe lungime este un activ de producție pe termen lung. Conversația de cumpărare ar trebui să treacă rapid de la viteza titlurilor la detaliile care determină performanța de zi cu zi.
O mașină DET pe lungime își câștigă locul într-o fabrică de pardoseli atunci când face previzibilă marginea lungă. Aceasta înseamnă transport stabil, setări repetabile ale capului, unelte adecvate și o rutină de configurare în care operatorii au încredere. Aparatul nu trebuie să fie cel mai complicat articol de pe linie. Trebuie să-și țină referința, să-și curețe așchiile, să protejeze suprafața panoului și să facă ca potrivirea uscată să se unească fără ajustări repetate.
La HAWK Machinery, lucrăm cu producători de panouri de podea și perete din 2005, iar cele mai utile conversații încep de obicei cu un eșantion de panou și un desen de profil, mai degrabă decât cu o fișă de specificații. Dacă plănuiți o nouă secțiune de crestare sau înlocuiți o stație longitudinală existentă, aduceți materialul, profilul și toleranța de care aveți nevoie. Aceasta este baza practică pentru alegerea unei mașini care se potrivește liniei, produsului și persoanelor care o conduc.
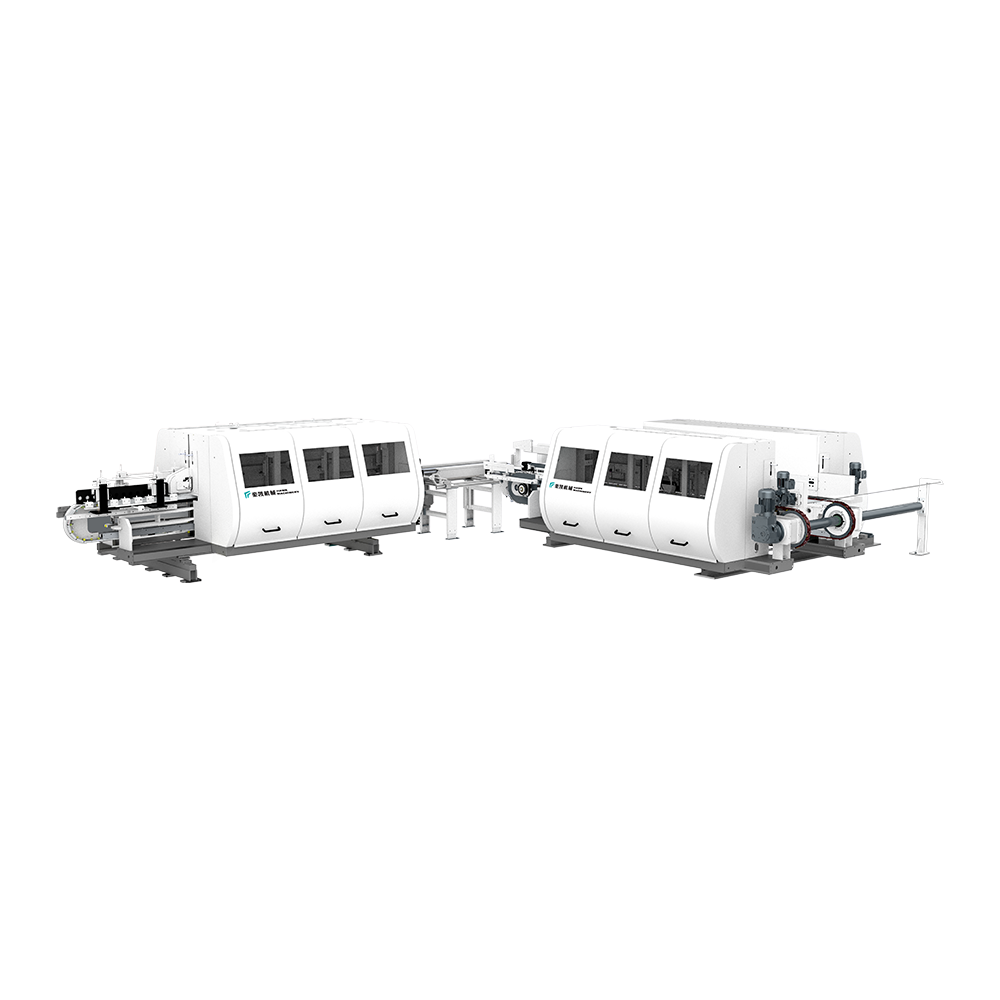
Produsul poate plasa podeaua vertical și orizontal. Seria de mașini acoperă n...
Vezi detalii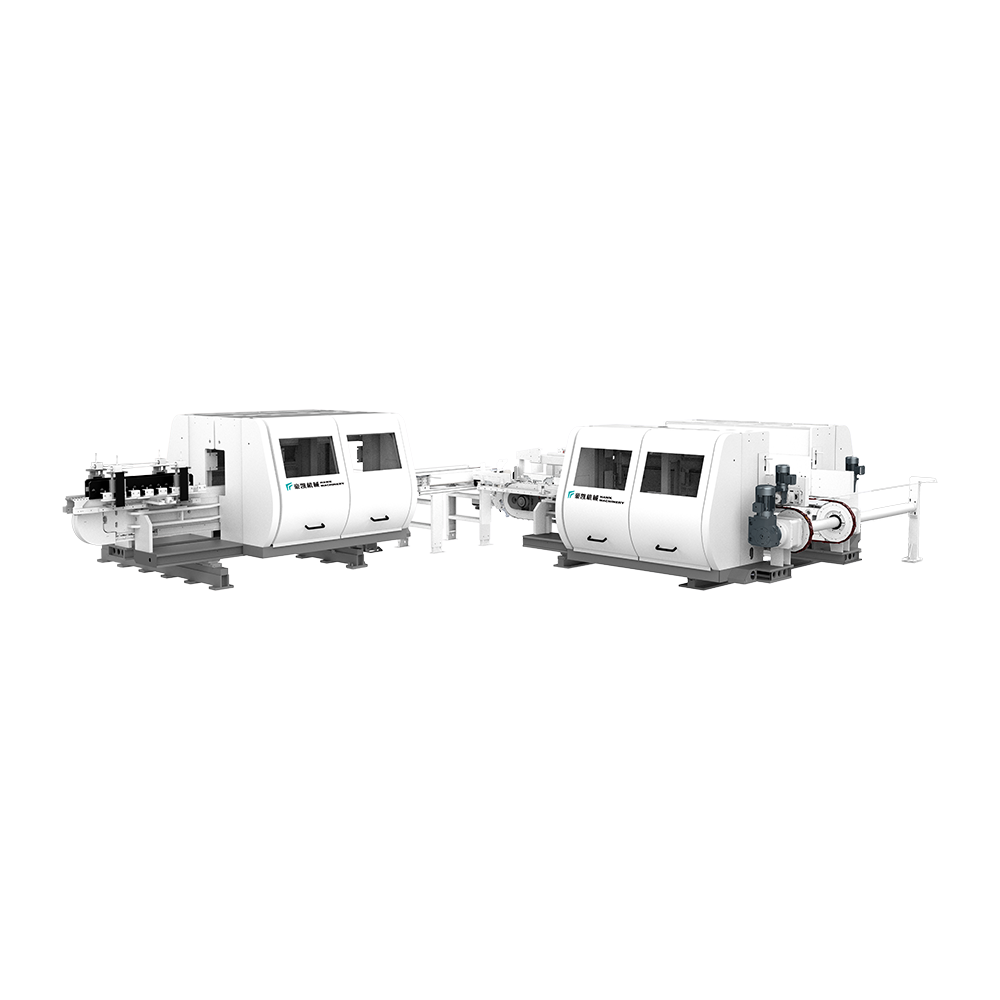
Acest echipament este potrivit pentru tunderea și ștergerea pardoselilor LVT....
Vezi detalii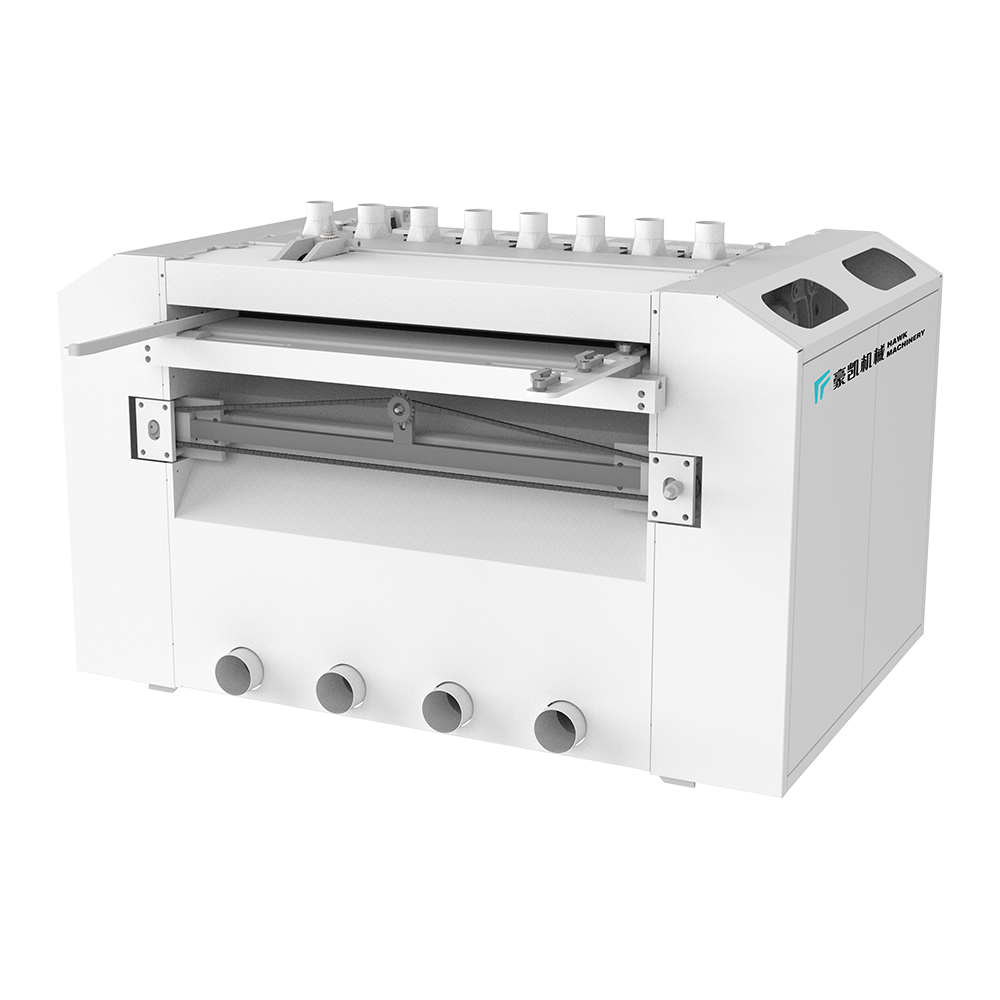
Diferite metode de tăiere a transmisiei sunt potrivite pentru diferite nevoi ...
Vezi detalii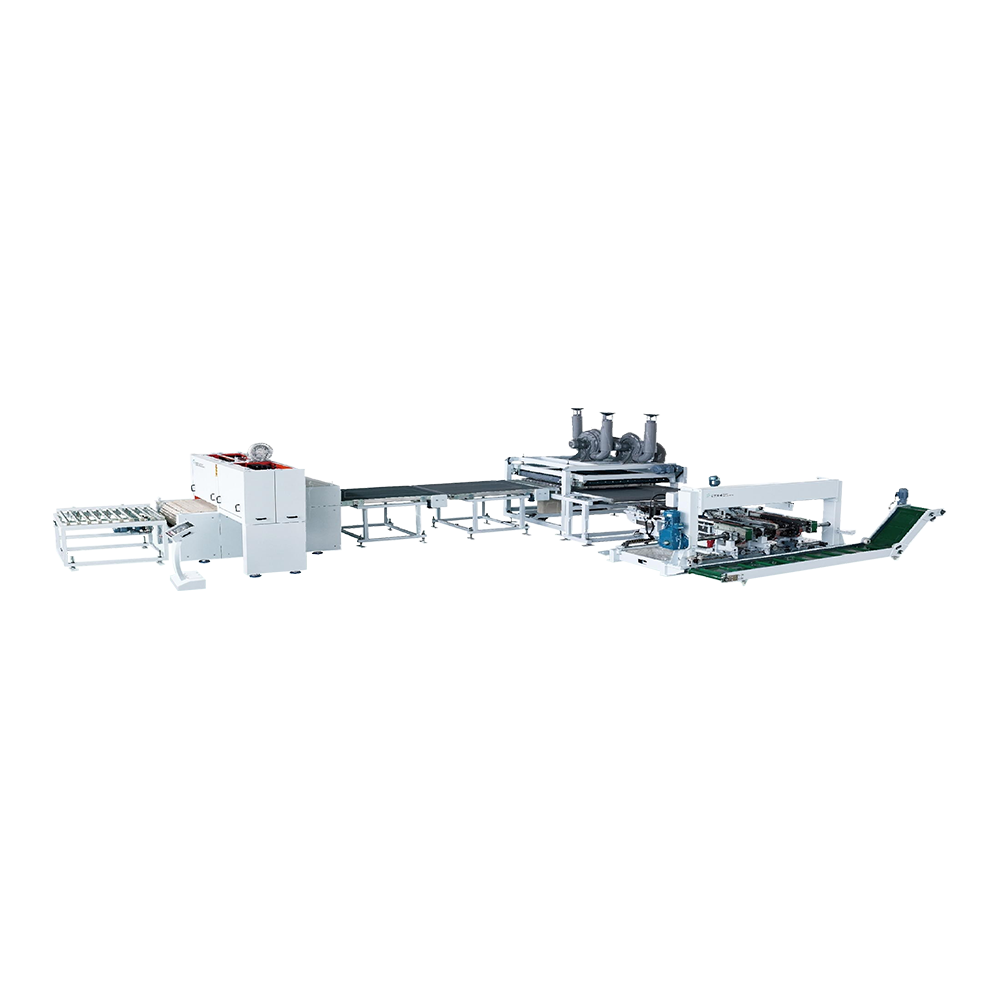
Viteza de alimentare a acestui echipament poate ajunge la 40 de metri pe minu...
Vezi detalii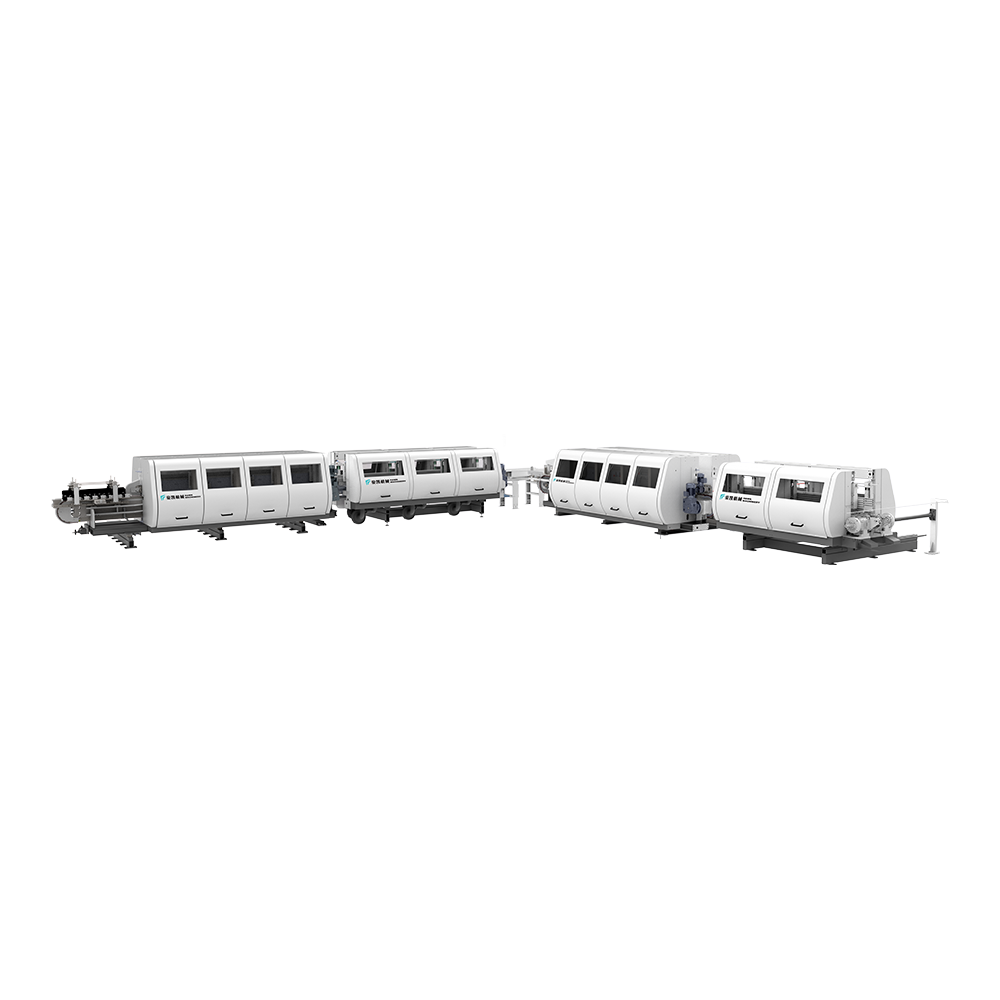
Potrivit pentru acoperirea cu margini de laminat, PVC și WPC. Folosirea vopse...
Vezi detalii
Machinerii Hawk Linie de alimentare automată, tăiere și slotting, potrivită p...
Vezi detalii
Echipamente inteligente integrate integrează integrează internet industrial i...
Vezi detalii
Informații de contact.
Zona de dezvoltare Boyi, orașul Changzhou, provincia Jiangsu, P. R. China
+86-0519-83319988
Nu ezitați să contactați când aveți nevoie de noi!
 Producători de mașini de extrudare personalizate